



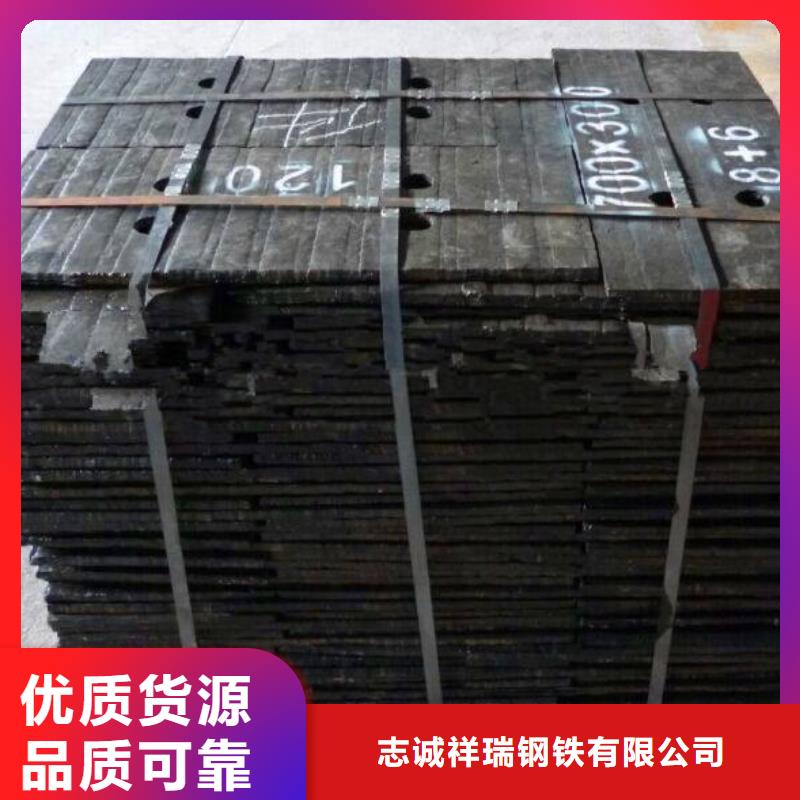
产品各类型号的【堆焊耐磨板、刮板机耐磨板、砂石堆焊耐磨板、球墨铸铁管、Mn13耐磨板、铸铁管】规格齐全,可根据用户需求开发、设计;
工艺标准化【堆焊耐磨板、刮板机耐磨板、砂石堆焊耐磨板、球墨铸铁管、Mn13耐磨板、铸铁管】生产流程,高度机械化、自动化作业,精良制作制造高品质【堆焊耐磨板、刮板机耐磨板、砂石堆焊耐磨板、球墨铸铁管、Mn13耐磨板、铸铁管】产品。
材料【堆焊耐磨板、刮板机耐磨板、砂石堆焊耐磨板、球墨铸铁管、Mn13耐磨板、铸铁管】原材料产品均选用国内优质产品,保证所配套的设备售后无忧。
管理实行ISO9001质量管理体系,标准化生产管理促企业发展。
技术实行严格的四道关质量检验,实行【堆焊耐磨板、刮板机耐磨板、砂石堆焊耐磨板、球墨铸铁管、Mn13耐磨板、铸铁管】行业生产标准:


堆焊耐磨板打磨技术要点有哪些?
1、基础,对堆焊耐磨板进行目测检验,如焊缝是否有漏焊,焊穿,焊点深浅不均匀,偏离接缝太远,局部凹陷,对接不齐,是否有较深划痕,碰伤,严重变形等在本工序无法补救的缺陷,如果有上述缺陷应返回上道工序修整。如果无上述缺陷,进入打磨工序。
2、粗磨,用砂带在三面上往返磨削堆焊耐磨板,去掉工件焊接留下的焊点,以及在上步工序出现的碰伤,达到焊口圆角初步成型,水平面和垂直面基本无大划痕,无碰伤,经此步工序后堆焊耐磨板的粗糙度应能达到R0.8mm。
3、半精磨,用砂带按照前面往返磨削工件的方法中磨堆焊耐磨板的三面,主要是对前面工序出现的接缝进行修正以及对粗磨后产生的印痕进行进一步的细磨,对前面工序留下的印痕要反复磨削,达到工件表面无划痕,基本变亮。本工序表面粗糙度应能达到R0.4mm。
4、精磨,用砂带主要是对前步工序出现的细小纹线的修正磨削,磨削方法与上同。本工序要达到的目标是磨削部分与堆焊耐磨板未磨削部分的接缝基本消失,工件表面进一步光亮,通过本工序磨削后的堆焊耐磨板要基本接近镜面效果,工件表面粗糙度应能达到R0.1mm。


1、科学研究了双层堆焊耐磨板薄厚转变的涡旋高质量Cheng-Dodd-Deeds的無限積分实体模型和断开域特点实体模型开展了模拟仿真比照.并对浙大范孟豹博士研究生明确提出的根据无线电波映射反射面基础理论的双层导电性实体模型开展了比照科学研究,根据试验比照,认证了基础理论实体模型的性。
2、根据正弦鼓励的双层导测实体模型,创建了单脉冲涡流检测的解析法实体模型.并构建了单脉冲涡流检测试验服务平台,根据模拟仿真与试验比照,結果十分符合。
3、根据无线电波的映射反射面基础理论,计算了差分号式捡取控制器的双层导电性结构检测实体模型,根据模拟仿真,研发了几类新式的检验双层导电性构造涡旋电磁场转变的控制器,可以鼓励电磁线圈造成的鼓励电磁场

