一分钟的时间,对于了解我们的珩磨管研磨缸筒欢迎新老客户垂询产品来说足够了。从产品的外观到内在,从功能到性能,视频将为您展现产品的每一个细节和特性。
以下是:金华磐安珩磨管研磨缸筒欢迎新老客户垂询的图文介绍
九冶管业(金华市磐安县分公司)是专业从事 气缸缸筒生产的企业。我公司各种设备齐全,技术力量雄厚,产品主要有: 气缸缸筒系列等。我厂具有研发高新精产品和批量生产的优越条件及强大优势,能满足用户的各种需求。公司自创建以来,本着诚实信用原则,与多家客户建立了长期的合作关系,现在我公司正进一步加强员工技术培训,提高的技术水平,把高科技注入产品,争取产品更优质,更实惠。 我厂已有开发研制各类 气缸缸筒的多年专业历史,经验丰富,具有研发高新精产品和批量生产的优越条件及强大优势,能满足用户的各种需求。公司有丰富的制造经验和雄厚的技术力量,检测手段完善、品种规格齐全、质量稳定可靠。公司自创建以来,产品销售至全国各地,深受新老客户的青眯。总经理携全体员工热忱欢迎国内外客户的到来,真诚合作、共图发展!
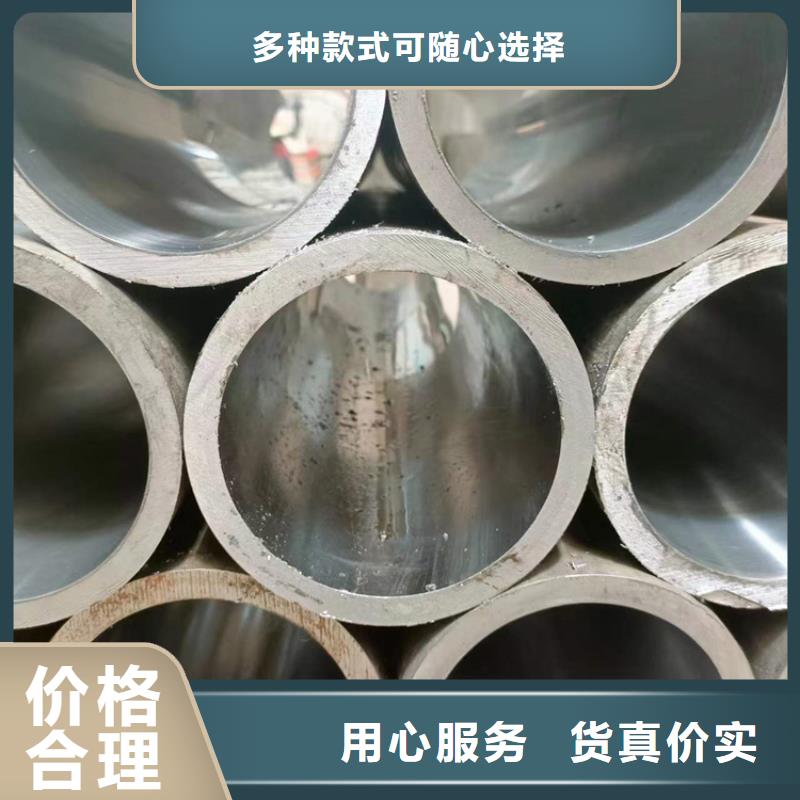
直径50mm以上的珩磨管一般应采用机械加工方法切割。如用气割,则必须用机械加工方法车去因气割形成的组织变化部分,同时可车出焊接坡口。除回油管外,压力由管道不允许用滚轮式挤压切割器切割,切割表面必须平整,去除毛刺、氧化皮、熔渣等。珩磨管所用的焊条、焊剂应与所焊管材相匹配,其牌号必须有明确的依据资料,有产品合格证,且在有效使用期内。焊条、焊剂在使用前应按其产品说明书规定烘干,并在使用过程中保持干燥,在当天使用。焊条药皮应无脱落和显著裂纹。


为了提率,珩磨管的生产都是机械化方式了,将珩磨头与机床主轴采用浮动连接,以保证余量均匀。由于砂条很长,珩磨时工件的凸出部分先与砂条接触,接触压力较大,使凸出部分很快被磨去,直至修正到工件表面与砂条全部接触。因此,珩磨能够修正前道工序产生的几何形状误差和表面波度误,但不能修正轴线位置误差。要想使珩磨管获得良好的珩磨效果,除选用先进的珩磨工具及正确选用磨条材料和粒度外,珩磨时采用工艺参数对加工质量和生产率也有很大的影响。比如说适当增加珩磨的往复运动速度,除了提高工效外,还能改善表面质量。


滚压加工的原理是利用金属在常温状态下的冷塑性特点,珩磨管利用滚压工具对工件施加一定的压力,使工件表层金属产生塑性流动,从而降低工件表面的粗糙程度。由于被滚压的表层金属塑性变形,使表层组织冷硬化和晶粒变细,形成致密的纤维状,提高金属硬度和强度,改善工件表面的耐磨性、耐蚀性和配合性。油缸专用绗磨管生产加工工艺我厂拥有多台大型珩磨机和专业的操作人员。主要生产液压缸筒,标准绗磨管,高精度冷拔管,气缸管等产品。特殊要求的需定制且双方协议即可! 绗磨管是用4~6根砂条组成的珩磨头对内孔进行光整加工。珩磨不但生产率高,并且加工精度也很高,一般尺寸精度可达IT5~IT6级,表面粗糙度可达0.8~0.1μm,并且能修正孔的几何形状偏差。