




绗磨管,Q355B缸筒细节决定成败的详细视频已经上传,通过视频,您可以更深入地了解产品的功能和特点。
以下是:南昌东湖绗磨管,Q355B缸筒细节决定成败的图文介绍


45号绗磨管采用加工工艺技术绗磨管采用滚压加工,由于表面层留有表面残余压应力,有助于表面微小裂纹的封闭,阻碍侵蚀作用的扩展。从而提高表面抗腐蚀能力,并能延缓疲劳裂纹的产生或扩大,因而提高绗磨管疲劳强度。通过滚压成型,滚压表面形成一层冷作硬化层,减少了磨削副接触表面的弹性和塑性变形,从而提高了绗磨管内壁的耐磨性,同时避免了因磨削引起的烧伤。滚压后,表面粗糙度值的减小,可提高配合性质。滚压加工原理:它是一种压力光整加工,是利用金属在常温状态的冷塑性特点,利用滚压工具对工件表面施加一定的压力,使工件表层金属产生塑性流动,填入到原始残留的低凹波谷中,而达到工件表面粗糙值降低。由于被滚压的表层金属塑性变形,使表层组织冷硬化和晶粒变细,形成致密的纤维状,并形成残余应力层,硬度和强度提高,从而改善了工件表面的耐磨性、耐蚀性和配合性。


九冶管业(南昌市东湖区分公司)是一家集生产与销售 气缸缸筒产品的优质供应商。公司自成立以来始终坚持以“质量di yi、服务di yi、诚信经营、共谋发展”的经营理念,管理上坚持以人为本,服务上以客户为尊。我司拥有雄厚的技术开发力量、严格的产品质量检验、先进的设计标准、合理的配套结构、采用了世界上先进的生产工艺。九冶管业(南昌市东湖区分公司)把产品质量作为企业生存的根本,把用户作为企业的上帝,与广大用户、四海宾朋互利合作,携手共进,共谋发展,共创光辉灿烂的明天!

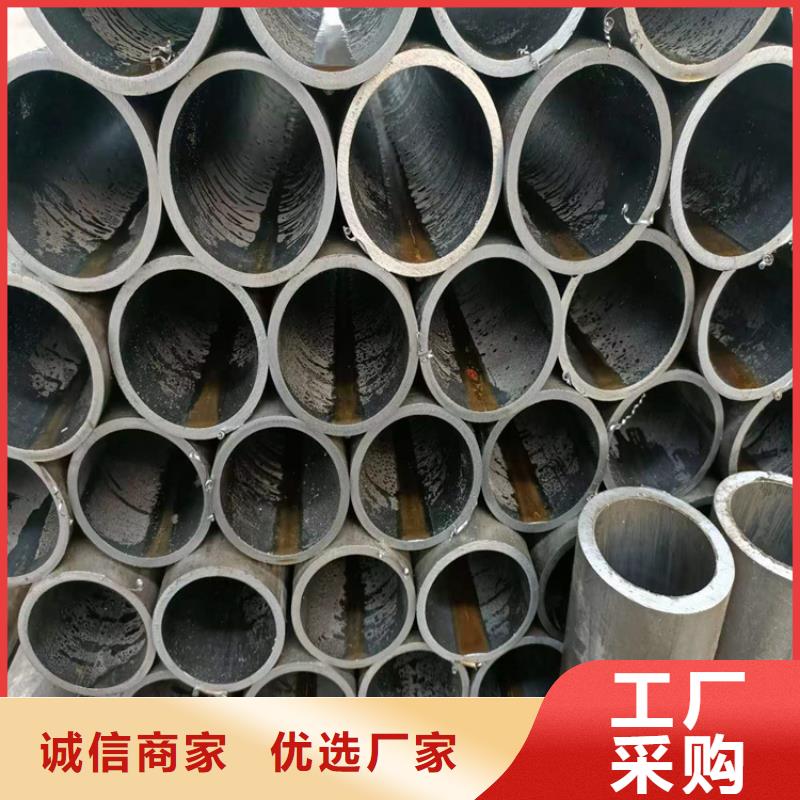
小口径绗磨管尺寸偏差的计算方法1.小口径珩磨管检查台作用在成品检查台上,对称品合金钢管要逐支进行管径、壁厚的测量,精密管,同时进行内外表面质量的检查。2.小口径珩磨管尺寸偏差的计算方法—小口径珩磨管外径偏差的计算正偏差=(D 大-D 公)/D 公×负偏差=(D 小-D 公)/D 公×外径公差范围=正偏差+负偏差3.小口径珩磨管壁厚偏差计算正偏差(+△S)= S max ? S公 × S公 S max ? S公 S公 ×负偏差(-△S)= 壁厚公差范围=正偏差+负偏差


45#绗磨管表面热处理具体定义就是通过对钢件表面的加热、冷却,改变表层性能的金属热处理工艺,表面热处理的特性:1、硬度高频感应表面热处理硬度比普通炉中加热热处理要高2HRC~3HRC。2、耐磨性45#绗磨管表面热处理在干摩擦滑动磨损条件下的耐磨性以及疲劳磨损抗力都较普通热处理零件的高,这是由于其组织中马氏体晶粒细小、碳化物弥散度较高以及表面存在较高压应力的综合结果。3、疲劳强度45#绗磨管表面热处理可显着提高工件的疲劳强度。如40MnB钢制造的汽车半轴,原工艺为整体调质,改为调质+表面热处理,寿命提高近20倍,另外,表面热处理降低了零件的缺口敏感性。进行表面热处理是为了提高产品的特性,同时被被广泛应用在各个行业,这都是与其特性密不可分的。
