


联系我们
当前位置:
珩磨管液压机械(西双版纳市分公司) >
西双版纳本地产品动态
滚压管液压油缸管加工厂精工制作
更新时间:2026-11-04 22:59:31 ip归属地:西双版纳,天气:阴转多云,温度:20-33 浏览次数:156 公司名称: 珩磨管液压机械(西双版纳市分公司)
以下是:云南省西双版纳市滚压管液压油缸管加工厂精工制作的产品参数
| 产品参数 | |
|---|---|
| 产品价格 | 5000/吨 |
| 发货期限 | 24小时 |
| 供货总量 | 不限 |
| 运费说明 | 电议 |
| 小起订 | 1公斤 |
| 质量等级 | |
| 是否厂家 | 是 |
| 产品材质 | 20#/45#/16Mn |
| 产品规格 | 齐全 |
| 发货城市 | 聊城 |
| 产品产地 | 聊城 |
| 加工定制 | 可加工 |
| 产品型号 | 齐全 |
| 可售卖地 | 全国 |
| 产品重量 | 过磅 |
| 产品颜色 | 有色金属 |
| 质保时间 | 1个月 |
| 外形尺寸 | 圆形 |
| 适用领域 | 机械加工/液压 |
| 是否进口 | 否 |
| 质量认证 | |
| 颜色 | 有色金属 |
| 材质 | 20#/45#/16Mn/Q345B/304不锈钢 |
| 厂家地址 | 山东聊城 |
| 品牌 | 安达 |
| 范围 | 滚压管液压油缸管加工厂供应范围覆盖云南省、昆明市、玉溪市、丽江市、普洱市、曲靖市、保山市、昭通市、临沧市、文山市、西双版纳市、红河市、大理市、德宏市、楚雄市、怒江市、迪庆市 景洪市、勐海县、勐腊县等区域。 |
以下是:云南省西双版纳市滚压管液压油缸管加工厂精工制作的图文视频




【安达珩磨管】以匠心打造多元场景产品,涵盖景洪调质镀铬棒、勐腊缸筒、勐海油缸缸芯、大理研磨管、昭通气缸缸筒、文山调质镀铬棒、红河316不锈钢珩磨管等。滚压管液压油缸管加工厂精工制作,珩磨管液压机械(西双版纳市分公司)为您提供滚压管液压油缸管加工厂精工制作,联系人:高经理,电话:【13184177133】。 云南省,西双版纳傣族自治州 西双版纳地处热带北部边缘,属热带季风气候。西双版纳辖1个县级市、2个县,2021年,西双版纳少数民族人口79.03万人,傣族是主体民族,世居着13种民族。截至2022年底,西双版纳傣族自治州常住人口为130.8万人。
别再等待了,仅仅一分钟,就能通过我们的滚压管液压油缸管加工厂精工制作产品视频探索到无数令人心动的细节和亮点。
以下是:云南西双版纳滚压管液压油缸管加工厂精工制作的图文介绍


云南西双版纳珩磨管油缸管绗磨管无论用何种加工方法加工,在零件表面总会留下微细的凸凹不平的刀痕,出现交错起伏的峰谷现象。滚压管加工原理:是一种压力光整加工,是利用金属在常温状态的冷塑性特点,利用滚压工具对工件表面施加一定的压力,使工件表层金属产生塑性流动,填入到原始残留的低凹波谷中,而达到工件表面粗糙值降低。由于被滚压的表层金属塑性变形,使表层组织冷硬化和晶粒变细,形成致密的纤维状,并形成残余应力层,硬度和强度提高,从而改善了工件表面的耐磨性、耐蚀性和配合性。滚压是一种无切削的塑性加工方法。
绗磨管的优点主要有以下几点:
1、提高表面粗糙度,粗糙度基本能达到Ra≤0.08μm左右。
2、修正圆度,椭圆度可≤0.01mm。
3、提高表面硬度,使受力变形,硬度提高HV≥4°。
4、加工后有残余应力层,提高疲劳强度提高30%。
5、提高配合质量,减少磨损,延长零件使用寿命,但零件的加工费用反而降低。


云南西双版纳珩磨管油缸管绗磨管正确安装管路,严禁违规装配
2.2.1 软管管路的正确装配
安装软管拧紧螺纹时,注意不要扭曲软管,可在软管上划一条彩线观察;软管直线安装时要有30%左右的长度余量,以适应油温、受拉和振动的需要;软管弯曲处,弯曲半径要大于9倍软管外径,弯曲处到管接头的距离至少等于6倍软管外径;橡胶软管 不要在高温有腐蚀气体的环境中使用;如系统软管较多,应分别安装管夹加以固定或者用橡胶板隔开。
2.2.2 硬管管路的正确安装
硬管管路的安装应横平竖直,尽量减少转弯,并避免交叉;转弯处的半径应大于油管外径的3~5倍;长管道应用标准管夹固定牢固,以防振动和碰撞;管夹相互间距离应符合规定,对振动大的管路,管夹处应装减振垫;在管路与机件连接时,先固定好辅件接头,再固定管路,以防管路受扭,切不可强行安装。(广州长本)
2.3 正确使用维护,严禁污染液压系统
在日常维护工作中,不得随意踩踏、拉压管路,更不允许用金属工具敲打管路,以防出现机械损伤;对露天停放的液压机械或液压设备,应加盖蒙布,做好防尘、防雨雪工作,雨雪过后应及时进行除水、晾晒和除锈;要经常擦去管路表面的油污和尘土,防止管路腐蚀;油液添加和部件拆装时,要严把污染关口,防止将杂物、水分带入系统中。此外,一定要防止把有害的溶剂和液体洒在导管上。滚压管

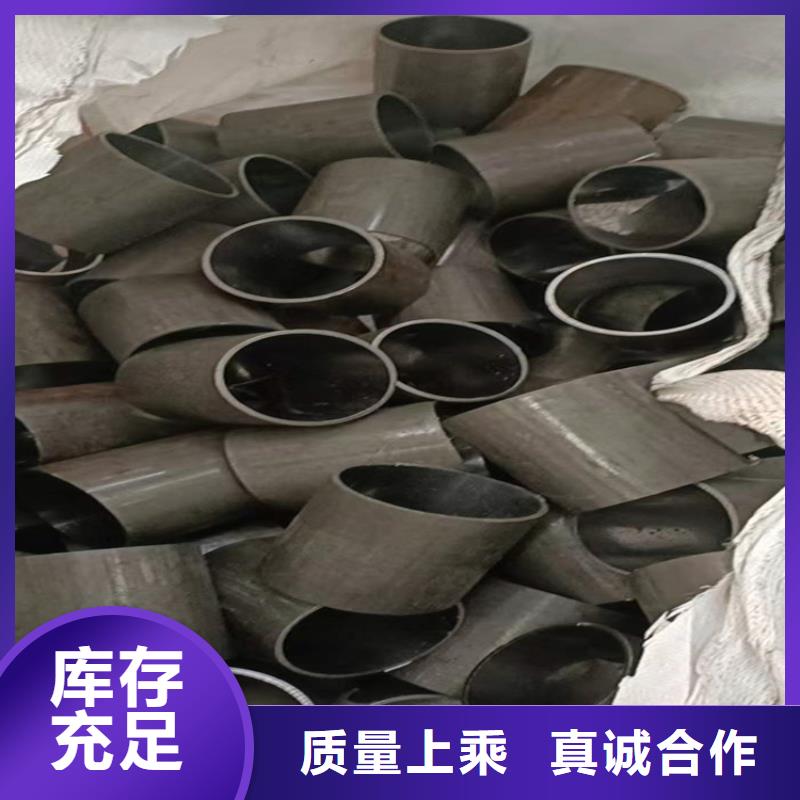
珩磨管液压机械(西双版纳市分公司)于2017年正式注册成立,注册资本300万元。位于云南西双版纳经济区,是一家设计、生产、销售 304不锈钢珩磨管为一体的制造型企业。公司现有专业的设计及生产团队,完善的制作工艺,大幅提高了 304不锈钢珩磨管产品的生产效率和质量。我们致力于以专业的制作和完善的质量以及售后,满足广大客户要求,欢迎来厂参观考察!


云南西双版纳珩磨管油缸管绗磨管产生偏心的钢管 在热轧钢管生产过程中 容易产生,产生的环节多半是在热穿孔时产生的:
根据对自动轧管机轧后钢管的解剖分析,我们认为穿孔毛管经自动轧管机轧制后,钢管纵横向壁厚不均的形式基本上保留了穿孔毛管壁厚不均的分布特征,即轧后钢管仍具有螺旋状的壁厚不均,而且横向壁厚不均显著增大。
自动轧管机产生壁厚不均的原因是:
①穿孔毛管壁厚不均的存在形式和严重程度,直接影响轧后钢管壁厚不均的存在形式和严重程度。
②在自动轧管机上轧管时,因顶杆弯曲,使顶头位置偏离孔型中心而导致壁厚不均,其管中和管头各横截面上的 壁厚和小壁厚位置几乎固定不变;而管尾到管头壁厚不均程度则逐渐增大,因此,减小顶杆残余弯曲度,降低轧管时顶杆的轴向力,对减小壁厚不均程度有显著作用。
③减壁量越大,荒管壁厚不均越严重,减壁量较小时,自动轧管机有减小穿孔毛管壁厚不均的作用。④孔型调整不正确,当辊缝不平行时,会使荒管的壁厚不均加剧。滚压管
滚压管液压油缸管加工厂精工制作,珩磨管液压机械(西双版纳市分公司)为您提供滚压管液压油缸管加工厂精工制作的资讯,联系人:高经理,电话:【13184177133】。