


联系我们
当前位置:
珩磨管液压机械(梅州市大埔县分公司) >
大埔本地行业热点
滚压管150活塞杆细节决定成败
更新时间:2026-11-02 00:01:25 ip归属地:梅州,天气:多云,温度:19-31 浏览次数:36 公司名称: 珩磨管液压机械(梅州市大埔县分公司)
以下是:梅州市大埔县滚压管150活塞杆细节决定成败的产品参数
| 产品参数 | |
|---|---|
| 产品价格 | 5000/吨 |
| 发货期限 | 24小时 |
| 供货总量 | 不限 |
| 运费说明 | 电议 |
| 小起订 | 1公斤 |
| 质量等级 | |
| 是否厂家 | 是 |
| 产品材质 | 20#/45#/16Mn |
| 产品规格 | 齐全 |
| 发货城市 | 聊城 |
| 产品产地 | 聊城 |
| 加工定制 | 可加工 |
| 产品型号 | 齐全 |
| 可售卖地 | 全国 |
| 产品重量 | 过磅 |
| 产品颜色 | 有色金属 |
| 质保时间 | 1个月 |
| 外形尺寸 | 圆形 |
| 适用领域 | 机械加工/液压 |
| 是否进口 | 否 |
| 质量认证 | |
| 颜色 | 有色金属 |
| 材质 | 20#/45#/16Mn/Q345B/304不锈钢 |
| 厂家地址 | 山东聊城 |
| 品牌 | 安达 |
| 范围 | 滚压管150活塞杆供应范围覆盖广东省、梅州市、大埔县、梅江区、梅县区、丰顺县、五华县、平远县、蕉岭县、兴宁市等区域。 |
以下是:梅州市大埔县滚压管150活塞杆细节决定成败的图文视频




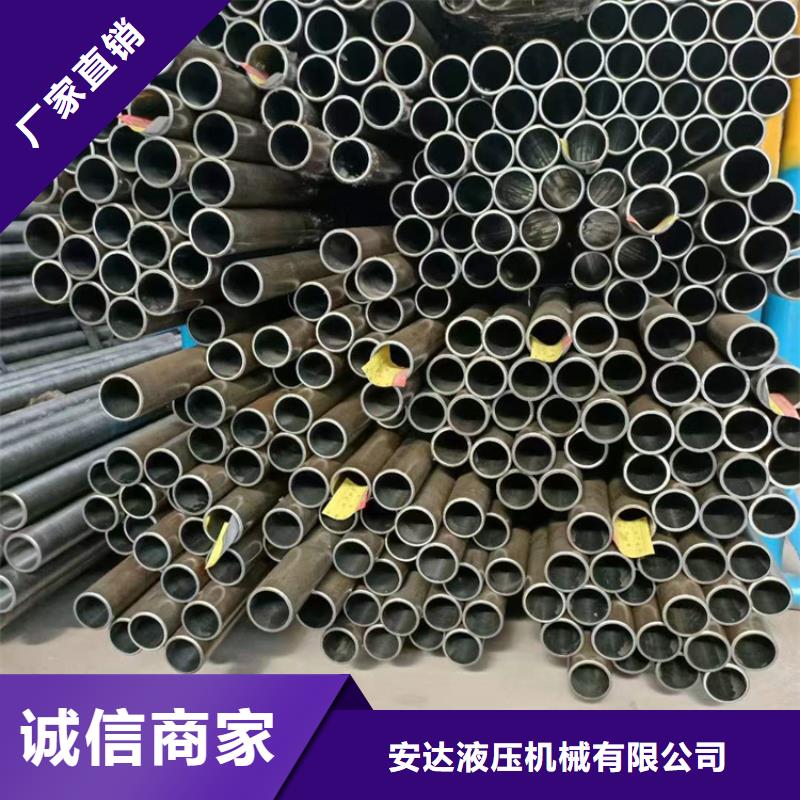
【安达珩磨管】持续拓展产品矩阵,现有平远不锈钢珩磨管、丰顺软轴、蕉岭镀铬棒、梅江活塞杆、梅县316不锈钢珩磨管等,满足不同场景需求。滚压管150活塞杆细节决定成败,珩磨管液压机械(梅州市大埔县分公司)为您提供滚压管150活塞杆细节决定成败产品案例,联系人:高经理,电话:【13184177133】。 广东省,梅州市,大埔县 大埔县,隶属广东省梅州市,位于广东省东北部、东北紧靠福建省平和县、永定区,东南连接潮州市饶平县,西依梅州市梅县区、梅江区,南邻丰顺县,区域面积2467平方千米。截至2021年10月,大埔县辖14个镇,另有3个林场。截至2020年11月1日零时,大埔县常住人口330948人。
【新品发布,视频先行!】滚压管150活塞杆细节决定成败产品,等你来探!
以下是:梅州大埔滚压管150活塞杆细节决定成败的图文介绍

梅州大埔珩磨管油缸管绗磨管绗磨管按照材质主要有45号、40Cr、42CrMo、27SiMn、304等。油缸管采用滚压加工,由于表面层留有表面残余压应力,有助于表面微小裂纹的封闭,阻碍侵蚀作用的扩展。从而提高表面抗腐蚀能力,并能延缓疲劳裂纹的产生或扩大,因而提高绗磨管疲劳强度。通过滚压成型,滚压表面形成一层冷作硬化层,减少了磨削副接触表面的弹性和塑性变形,从而提高了绗磨管内壁的耐磨性,同时避免了因磨削引起的烧伤。滚压后,表面粗糙度值的减小,可提高配合性质。滚压加工是一种无切屑加工,在常温下利用金属的塑性变形,使工件表面的微观不平度辗平从而达到改变表层结构、机械特性、形状和尺寸的目的。因此这种方法可同时达到光整加工及强化两种目的,是磨削无法做到的。滚压管


梅州大埔珩磨管油缸管绗磨管浅析珩磨管进行热处理的关键的环节。 珩磨管的热处理加工是一个很重要的工序,经过热处理加工后,可以让其获得较好的性能。那么如何对珩磨管进行热处理加工?
1、其热处理加工工艺过程:锻压退火、粗加工、调质、半精加工、消应力、粗磨、高频淬火、回火、精加工。
以下针对几个比较关键的环节做一下着重介绍:
1、调质:调质的目的就是使其可以具有良好的综合机械性能,因些为了让其可以获得较高的韧性、相应的强度以及优良的力学性能,我们一般都需要对2Cr13材质进行调质处理。
2、消应力处理:所谓的消应力处理,珩磨管出售,其实就是指除应力。在一般情况下,退火铸、锻、焊件在冷却时由于各部位冷却速度不同而产生内应力,所以要进行处理消应力。
液压钢管基本上分为液压系统上用的流体管和油钢筒管,也称为珩磨管,而冷拔或冷轧精密无缝钢管也包含液压钢管。滚压管
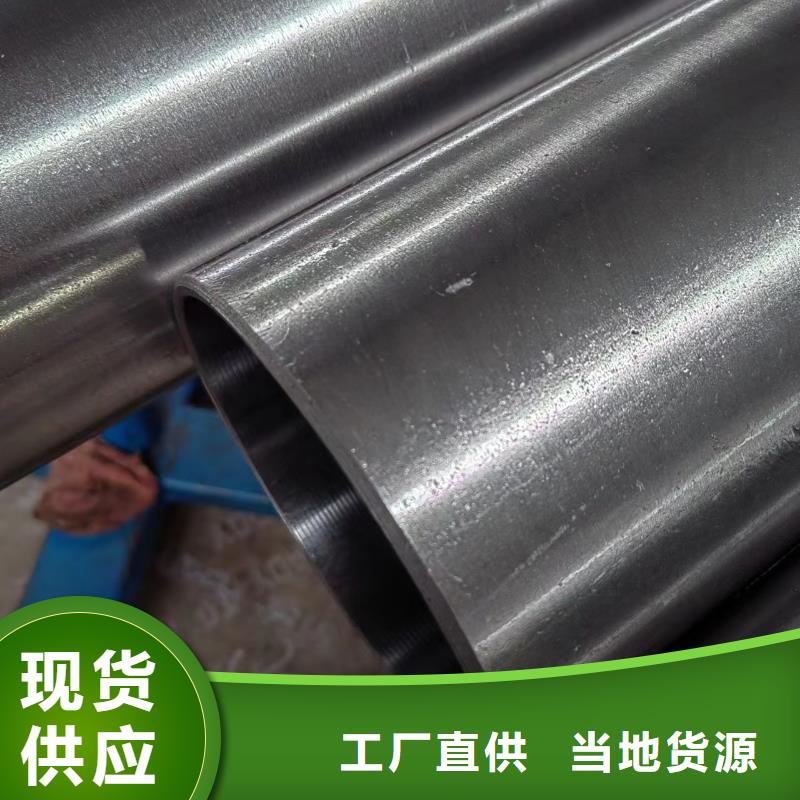


珩磨管液压机械(梅州市大埔县分公司)秉着“以服务求生存,以质量求发展”的经营理念,切实做到信用为本、客户至上,追求客户满意,提供人性化服务。珩磨管液压机械(梅州市大埔县分公司)自创立以来,不断创新,开拓进取,运用现代企业管理模式,力求做到【304不锈钢珩磨管】行业的标准、业界的良心企业,为市场的规范化、标准化贡献一份力量


梅州大埔本地珩磨管油缸管绗磨管很多钢管的偏心都是这个时候产生的,所以严格控制这穿孔环节 十分重要。精轧钢管 冷拔钢管 由于穿孔的原因 也会产生偏心问题:任何破坏由轧辊、顶头、导板三者形成的变形区几何形状正确性的因素,都将使毛管壁厚不均加剧。(1)顶头。①顶头的形状设计,理想的顶头辗轧锥应与轧辊出口锥平行,如果按照传统的马特维也夫公式设计顶头,其顶头的辗轧锥与轧辊的出口锥是不平行的,金属在这样一个逐渐扩大的间隙内变形,势必造成管壁辗轧不充分而导致毛管壁厚不均,而且,随送进角的增大毛管壁厚不均更加严重;②由于顶杆的刚度不够,在穿孔过程中产生弯曲,使顶头不能保持对中位置,从而使穿出的毛管壁厚不均;(2)导板。①导板距过大,在穿孔过程中是依靠导板的限制作用来保持穿孔中心线的,导板距大,顶头在上下位置变化大,使顶头不稳定,导致毛管壁厚不均。②上、下导板的不均匀磨损也会加剧壁厚不均程度。(3)轧辊。
①轧辊中心线偏斜:在生产过程中,由于穿孔机两侧压下螺丝安装不正确,或由于螺纹和轴承磨损而使两辊间轴向发生水平偏斜,两个轧辊的送进角不一致使变形区发生畸变而导致壁厚不均。
滚压管


您是想要在梅州市大埔县采购高质量的滚压管150活塞杆细节决定成败产品吗?珩磨管液压机械(梅州市大埔县分公司)是您的不二之选!我们致力于提供品质保证、价格优惠的滚压管150活塞杆细节决定成败产品,品种齐全,不断创新,致力于满足广大客户的多种需求,联系人:高经理-【13184177133】,地址:《梅州市大埔县辽河路燕山路交叉口南500米东首》。