


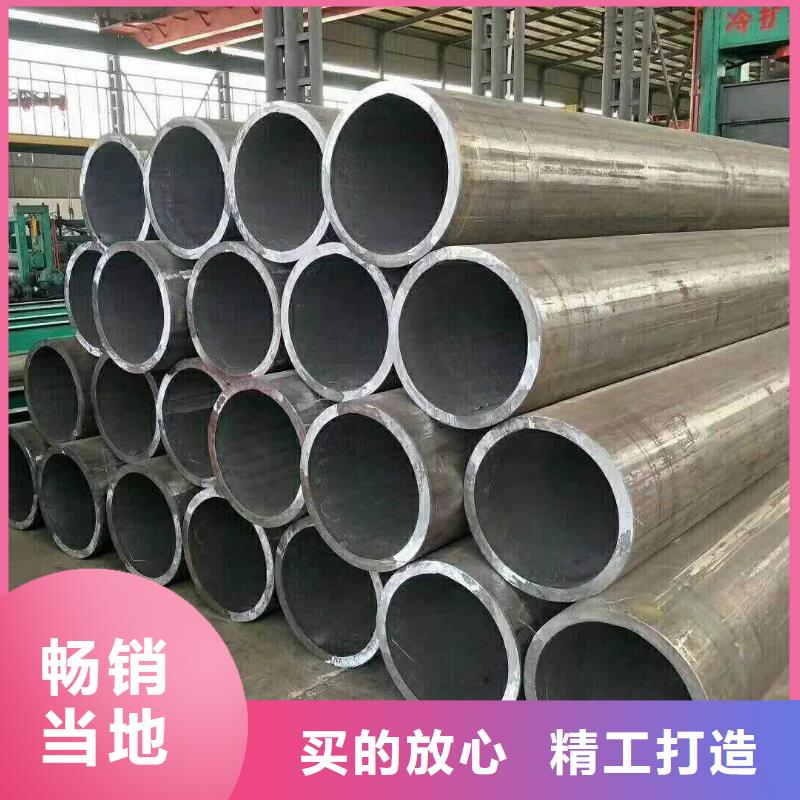


产品各类型号的【合金钢管】规格齐全,可根据用户需求开发、设计;
工艺标准化【合金钢管】生产流程,高度机械化、自动化作业,精良制作制造高品质【合金钢管】产品。
材料【合金钢管】原材料产品均选用国内优质产品,保证所配套的设备售后无忧。
管理实行ISO9001质量管理体系,标准化生产管理促企业发展。
技术实行严格的四道关质量检验,实行【合金钢管】行业生产标准:

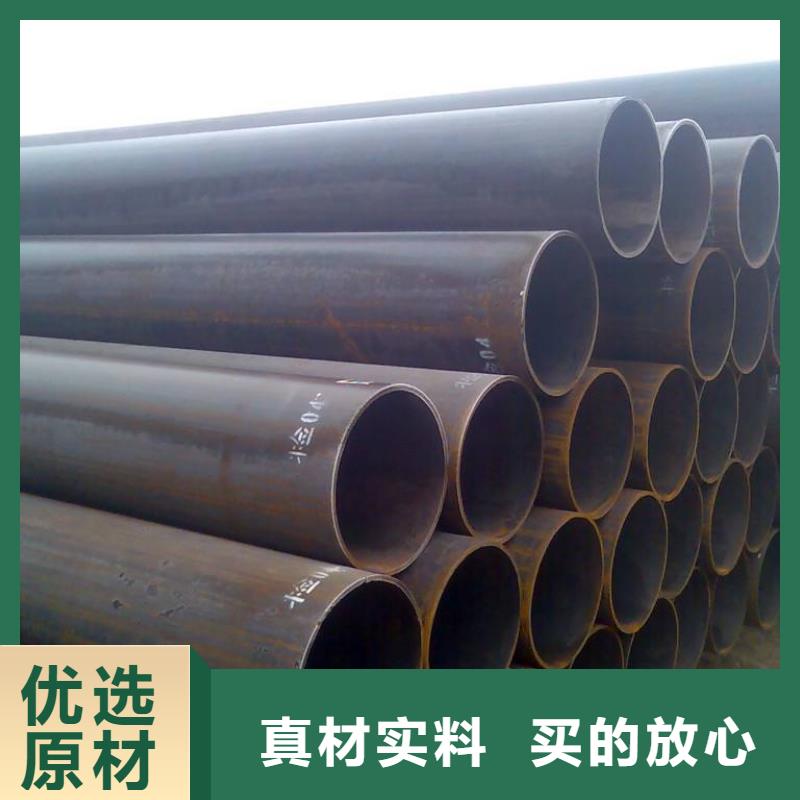


今日开盘,国内无缝钢管市场价格继续维稳。现全国重点城市108*4.5mm无缝管均价3085元,较上个交易日价格相比基本持平。今日国内无缝管市场石家庄、邯郸、无锡等地有小幅上扬之举。经过上周国内无缝管市场价格略作调整之后,现降价的商家寥寥无几,反而被维稳盘整行情代替,而今日管厂对无缝管出厂价格亦暂停调整价,管厂出厂价格平盘后,整体出货量较昨日相比略微有所好转,短时内有利于消耗库存。市场方面,7月份国内钢材市场也出现了止跌企稳的迹象,虽然全月依旧震荡下跌,但跌幅有所收窄,截止到7月底,兰格综合价格指数收至88.4水平,环比下降3.16%。2015年8月份,稳增长政策不断加码,货币政策持续宽松,政策落实不断加快,效果正在积极显现,地产行业回暖明显,基建投资不断加码,由于重大事件影响,减产风暴再次来袭,钢市炒作风波再起,钢价存在快速拉涨,拉涨过后终须回归。后期仍是需求主导市场,预计短期国内无缝管市场价格仍以维稳震荡行情运行为主。


无缝钢管接纳的荷载方法不一样,选择滚动轴承协作的紧松水平也应不一样,当接纳固定不动荷载时,协作应松些,使滚动轴承在机械设备上用拆比较便捷,但也不可以太松,要不然会造成在相协作零件上拖动而使协作面磨坏,因此,一般应取用衔接协作或具备非常少间隙的间隙协作。
当无缝钢管接纳转动荷载时,应选择过紧的协作,以防止该抛圈在协作零件上拖动,使协作面产生磨坏,但过盈量不可以很大,要不然会使滚动轴承內部的侧隙减少以至完全消退,产生过大的接触压力,造成 轴磨坏加快,影响其使用寿命。
当无缝钢管接纳摆动荷载时,选择协作的紧松水平,一般与无缝钢管接纳转动荷载时采用的协作同样,也许稍紧一些。
无缝钢管生产步骤:管料历经积极轧管机上不断冷轧******经均整个机械均整壁厚,经定径机定径,抵达规范规定,应用连续式轧管机组生产热扎无缝钢管是较的方法,一般 在二辊式挤压机上开展,无缝钢管在变横断面圆洞槽和没动的锥型顶边所构成的环状板孔中冷轧,冷拉一般 在多肽链式或双链条式冷拔机上开展捏揉法已然加温好的管料放到密闭式的捏揉圆桶内破孔棒与捏揉杆一同健身运动,使捏揉件从较小的模孔中挤压,此方法可生产直徑较小的无缝钢管。

无缝钢管的焊接加工工艺:焊接前加温,焊后热处理、淬火
1、加热
无缝钢管电弧焊接前,关键对无缝钢管开展加温,操纵溫度三十分钟后逐渐焊接。
电弧焊接的加温和虚似束温淬火解决由控温解决的温控柜积极实际操作。选用远红外线追踪热处理设备板。智能型积极设定趋势图并纪录趋势图,传热系数测量温度。加温时传热系数测量点间距焊接边沿15mm-20毫米。
2、焊接方式
1.为了更好地避免 无缝钢管的焊接形变,每一个柱连接头由两人对称性焊接,焊接方位从正中间向两侧。焊接内对外开放(内对外开放时焊接贴近梁),操作过程从——层无缝钢管第三层无缝钢管道务必开展小规格型号,由于其电弧焊接严重危害焊接形变的关键缘故。电弧焊接一至三层后,应开展反刨。碳弧气刨运用后,必须对焊接工业设备开展打磨抛光,对焊接表层开展渗氮整理,表明金属光泽,避免 表层炭化造成裂痕。外孔焊接一次,其他内螺纹焊接一次。
2.电弧焊接=双层无缝钢管时,焊接方位应与层无缝钢管反过来,以此类推。各层对接焊缝间距15-20毫米。
3.应维持几台悍机的焊接电流量、焊接速率和重合叠加层数。
4.在电弧焊接中,务必从引弧板逐渐焊接,并在引弧板上完毕焊接。电弧焊接后断开、打磨抛光、清理。
3、经热处理后
焊接电弧焊接后,应在12小时内开展淬火解决。如不可以马上对无缝钢管开展热处理热处理解决,应征求隔热保温缓和冷的提议。当开展淬火解决时,应测量2个传热系数的溫度,并在焊接两边焊接传热系数。