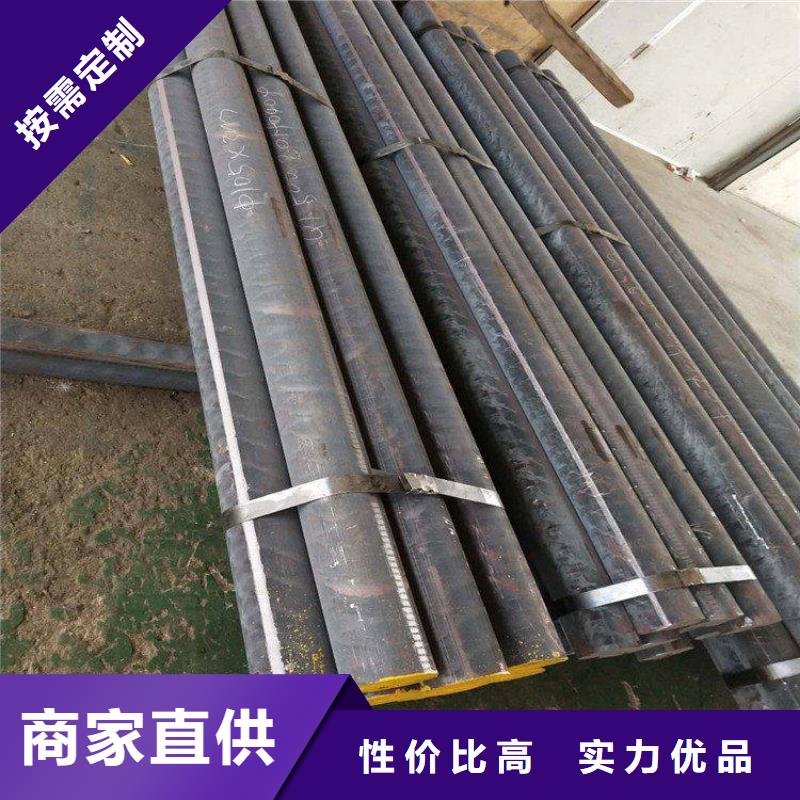
想要了解QT450-10球墨铸铁垫板哪有卖的产品的魅力?视频为你揭晓答案!
以下是:江西萍乡QT450-10球墨铸铁垫板哪有卖的的图文介绍


江西萍乡亿锦铸铁型材有限公司专业提供江西萍乡球墨铸铁棒现货,江西萍乡铸铁棒生产厂家连铸球铁型材还具有良好的热处理性能。一般在CE=4.8—5.0时,铸态性能可达到QT500-10牌号,正火性能可达到QT800-等温淬火可达到QT1200-4水平。在CE=4.3—4.7时,铸态性能可达到QT550-10牌号,正火性能可达到QT800-等温淬火可达到QT200-6水平。特别是在加入铜、钼以后,其铸态性能可达到QT600-3的水平。可见,连铸型材优良的性能和质量的稳定性完全可以满足ADI的要求,能过ADI处理更易于得到品质优良的次铸件。 反弧度法工艺制各的铸铁型材组织更为均匀,力学性能更为优良。与实施反弧度法之前的铸铁型材相比,实施反弧度法之后的铸铁型材硬度得到提高,组织更为均匀,并且其抗拉强度指标高于铸铁型材标准(JBT10854-2008水平连续铸造铸铁型材) 性能要求。同时,伸长率指标均超过LZQT500-7规定的指标。与拉伸性能结果类似,反弧度法试样的抗压强度高于未实施反弧度法试样的抗拉强度。 在拉伸过程中,石墨作为夹杂分布在集体组织中,石墨形态对度灰铸铁的抗拉强度有很大的影响。石墨越弯曲,石墨端部角度越钝,抗拉强度越好。在切削加工过程中,由于剪切力的作用,度灰铸铁组织中的石墨将发生规律性的变形,增加石墨的数量能够减轻切削加工过程中的抗力、降低刀具的磨损,改善度灰铸铁的切削加工性能。通过石墨对度灰铸铁的性能影响的研究,为开发度易切削加工度灰铸铁提供理论依据,获得度易切削加工灰铸铁的组织形貌为短细的石墨及细小片间距的珠光体组织。


江西萍乡亿锦铸铁型材有限公司专业提供江西萍乡球墨铸铁棒现货,江西萍乡铸铁棒生产厂家球化反应控制的关键是镁的吸收率,温度高,反应激烈,时间短,镁烧损多,球化效果差;孕育处理是球墨铸铁型材生产过程中的一个重要环节,它不仅促进石墨化,防止自由渗碳体和白口出现,而且有助于球化,并使石墨变得更细小,更圆整,分布均匀,从而提高球墨铸铁的力学性能。孕育剂一般多采用FeSi75,其加入量根据对铸件的力学性能要求,一般为0.8%~1.0%。孕育剂的粒度根据铁液量多少,一般砸成5~25mm的小块。孕育剂应保持干净、干燥。 对出现在铸铁型材内部的夹杂缺陷,进行了地研究分析,对大断面型材表面出现的疤皮缺陷,分析了形成原因,讨论了影响其形成的因素,并提出了能有效疤皮缺陷的措施。优化设计后得到的铸铁型材新生产线,能够满足 尺寸为400mm的铸铁型材的生产,且生产铸铁型材的工序简化,各设备的结构组成更为简单合理.铸铁型材中的夹杂物主要聚集分布在其中心线上方约3/4半径处,其中大尺寸的夹杂物主要来源于球化和孕育处理,因此解决铸铁型材内部夹杂问题的关键是控制球化和孕育处理的相关参数.对于铸铁型材表面存在的疤皮缺陷,生产实践证明,采取提高铁水温度、保证铁水纯净度、适当提高拉拔速度、改进炉膛底部结构及阻断结晶器两段石墨套间横向传热的举措能够有效地。 另一方面,连铸铁棒不能变截面和铸造型腔,对于一些产品的后续加工量带来很大负担。采用连续铸造工艺的球墨铸铁型材棒料和灰口铸铁棒料型材的单价为什么比砂型铸造的便宜?很多用户曾提过这个问题。因为就铸造品质而言,铸铁型材棒料没有砂眼气孔,铸造精度高,成品率几乎接近,所以价格似乎应该比翻砂件高。实际上,由于连铸型材因必须大批量生产同规格铸铁型材棒料,所以在摊平模具费用和人工费用上展现出 优势,生产成本大幅下降。


亿锦天泽钢铁(萍乡市分公司)是一家集设计研发、生产加工、销售、安装服务为一体的企业。常年专业从事生产 耐磨钢板供应等产品。 公司技术力量雄厚设备工艺。公司拥有一批爱研发求上进的高素质科研人员。经过多年诚信经营公司的诚信、实力和产品质量及热情周 到的服务获得业界一致认可! 企业在锐意进取中发展,在激烈竞争中壮大,迅速扩大市场份额, 实力日趋雄厚是您值得信赖的合作伙伴,欢迎各界朋友莅临参观指导和业务洽谈,真诚地与广大 新老客户携手并肩共创未来!!!


江西萍乡亿锦铸铁型材有限公司专业提供江西萍乡球墨铸铁棒现货,江西萍乡铸铁棒生产厂家通过选用合理的化学成分,采用冲天炉与电炉双联的熔炼工艺,并对原铁液进行脱硫处理,获得成分稳定的低硫原铁液,然后调整球化处理温度,进行盖包法球化处理和冲入法球化处理对温度的敏感性试验。在试验的基础上,利用盖包法球化处理工艺生产高综合性能和高质量的铸铁型材。 试验结果表明,在1450~1500℃范围内,调整球化处理温度,对铁液进行盖包法球化处理,球化剂中镁的氧化烧损少,镁的吸收率和铁液残留镁量稳定,波动范围小,稳定了球化效果,提高了球铁生产的稳定性;处理后铁液含硫量低,可以减少球铁的观夹杂物,提高球铁的综合性能,特别是韧性指标,改善加工性能。 但由于在率次实验过程中,刚开始生产铸铁型材时的拉拔速度比较慢、拉拔周期较长,使铸铁型材在结晶器的停留时间过长,导致在扁平方向上铸铁型材顶部略微向下凹,当拉拔参数调整合适时,下凹及鼓肚现象基本消失。反弧度法工艺制各的铸铁型材组织更为均匀,力学性能更为优良。与实施反弧度法之前的铸铁型材相比,实施反弧度法之后的铸铁型材硬度得到提高,组织更为均匀,并且其抗拉强度指标高于铸铁型材标准(JBT10854-2008水平连续铸造铸铁型材) 性能要求。同时,伸长率指标均超过LZQT500-7规定的指标。与拉伸性能结果类似,反弧度法试样的抗压强度高于未实施反弧度法试样的抗拉强度。 仿真实验表明本文建立的拉坯工艺参数GA-BP神经网络控制模型可以用于拉坯工艺参数自适应整定,所获得拉坯工艺参数能够用于实际生产系统,实现高质量、率的铸铁型材水平连铸拉坯生产。